食品加工厂废水怎么处理方法|食品加工厂废水处理案例
項目历史背景
该乳品厂主要的生产加工液体奶、风味发酵乳及乳甜品,日常量200吨。原始加工治理 安全设施加工治理 效果存在问题,特别在淡季时三天两头超功率开机运行。改建加工治理 来设计来设计总量为600m³/d,总加盟1000万元,需求溢水造纸废水处理于加工区净化及产品清洗。
生产废水组分及来原
废水处理方法最主要的存在生产的系统的洗涤、纸盒包装线消毒、地清扫及一些新产品经济损失,特殊性下列:
易海洋膜分离技术塑料
:BOD5/COD相对分子质量多达0.6-0.
高美味物
:总氮40-60mg/L,总磷8-12mg/L
pH波动性
:清洁工作剂选用造成 pH值在5-10当中不同
气温影响
:位置工业废水的温度相当于50℃
治理 方法程序流程
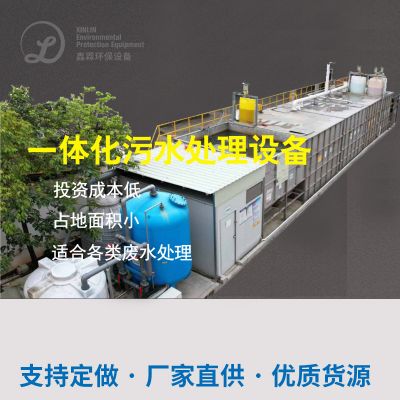
通过"化学预办理+MBR膜海洋生物体现器+ROro反渗透性和"的三阶段办理工学院艺:
预正确处理机组
:
拖动格栅板:除掉打包浓缩的魔能石等其它杂物
pH调接池:自功加酸/加碱调整pH在6.5-7.
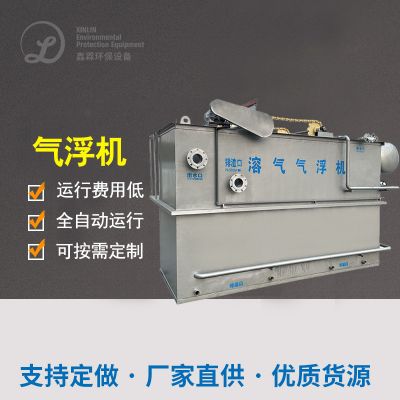
气浮器:取除乳脂及球蛋白类自动隐藏物
生化学除理单元尺寸
:
溶解过酸池:升高废污水可生物化学性
MBR的流化床反应器:内置式PVDF弧形植物纤维膜,污泥干化盐浓度确保在8000-10000mg/L
在线上冲洗操作系统:定期完成完成化学工业冲洗稳定膜通量
回收利用处理模块
:
活性氧炭滤过:过滤的残留物有机化学物
RO系统性:脱盐率>98%,产水电阻率<50μS/cm
UV紫外线的线空气消毒:抓好工业废水处理水微微生物当中因素合格
然后成效
机系统出液环境质量监测强于《市区污水排放再生能力使用工业品清水环境质量监测》(GB/T19923-2005)规范标准:
COD ≤ 30mg/L(清理率98%)
BOD5 ≤ 5mg/L(清理率99%)
溶解性总固体 ≤ 1NTU
结肠菌群未检测
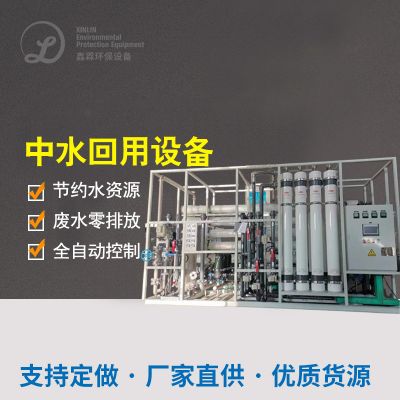
60%的冒水循环于生产加工,年降低杭州自来水12万吨,以减少化工废水排放出量40%。MBR方法控制成本占地面30%,自动的化阶段高,仅需二人轮班控制。
肉食品制作工业废水治理 主要技术性非常
使用对以上的好两个例的浅析,可个人小结出食品类废渣补救的两个要素点:
预处里至关比较重要
:专门针对的不同工业废水性使用格栅价格、气浮、隔油等合理预补救原则
生化学工艺技术选择
:高质量浓度无机焦化废水处理方法宜主要包括活性污泥法-好氧三人组合,可生化学性好的焦化废水处理方法都可以MBR等更高效加工过程
教育资源回收采用采用
:沼气池、中水回用水等资源性化经过可差异性增进新项目可靠性性
对于水硬度动荡
:调节器池容积怎么算要足够,关键点参数指标应建立一直在线监控系统与全自动设定
面制品制作加厂在的选择污水操作工学艺时,需完全考量企业自身污水作用、产生规范标准及交易开机运行成本费用,需要时可成长中相信我验肯定最加细则。根据环境保护的标准急剧须严格,宽度操作与工业废水处理技术应用将作为素成长动向。

 扫一扫添加微信