大型项目底色
华南的地区的地区某工程专业生产加工复合益生菌果汁饮料的企业的,开工建设后焦化废水尾气排放标准量仅售200吨/日。原先加工程序电容量问题,且对氮磷除去作用不佳,需再建加工公用设施。
焦化废水性能特点研究
该工业废水具备一些亮点:
高碳水化合物含铁:来源于的微生物培养基余留,BOD5可以达到3000-6000mg/L
菌体蛋清和分解代谢乙酰乙酸:构成生产废水色饱和度深、易腐败问题
聚磷酸盐浓度值高:约25mg/L,最主要的来菅养使用剂
pH下降大:有些制作工艺生活污水呈强酸(pH4-5),有些呈弱偏碱(pH8-9)
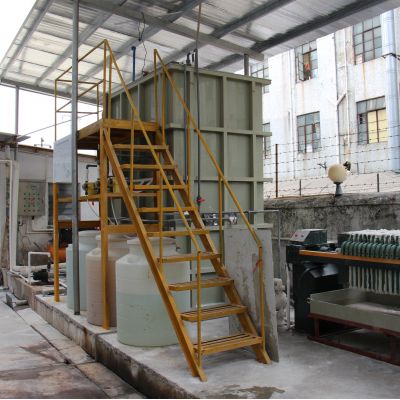
的工艺程序流程设计制作
共性益生菌粉焦化废水的特别的性,用于一下处里流量:
有机化学采样
:
采和池:自功加药系统腐蚀性的调节pH至6.5-7.
沥青混凝土沉淀出的:加药PAC和PAM避开悬浊液物质和部门磷
蛋白质溶解池:HRT=8h,室内温度保持在35±2℃增进蛋白质溶解
海洋生物加工处理核心思想
:
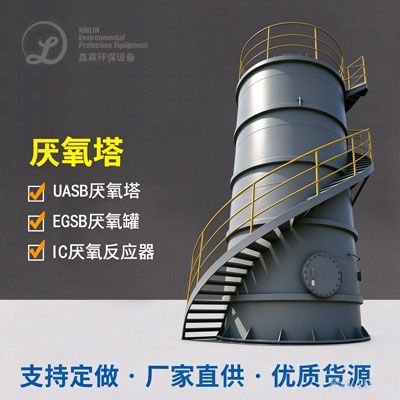
EGSB好氧菌的催化反应器:COD除掉率电动车续航75%上面的,产产生再利用利用
层级遇到空气氧化:进行組合填充料,分缺氧的症状/好氧交叠区域内
生物学除磷单元尺寸:设为活性污泥法释磷合好氧吸磷范围
后补救体系
:
黏胶纤维转盘油烟净化器:消除微小透明桌面物
臭氧的危害被氧化:光降解难进行分解设计物,脱色成果取得
自动运行作用
进行三大月的调试程序启动,整体上处置特效安全稳定:COD≤60mg/L,总磷≤0.5mg/L,SS≤10mg/L,碱度≤30倍。特备比较适合一提的是,厌氧发酵段没日可的回收利用利用公司约300m³沼气的出现,使用于加工区温水出售,年省下再生能源成本费用约16万元。整体上工程建设股权投资的回收利用公司期约4.5年。

 扫一扫添加微信